

Teknologi Ekstrusi Pelbagai Plastik
Bidang ekstrusi pelbagai plastik telah berkembang dengan ketara sejak beberapa dekad yang lalu, didorong oleh peningkatan permintaan untuk keupayaan pemprosesan polimer kompleks dan kualiti produk yang dipertingkatkan. Twin - extruders skru, terutamanya kaunter - berputar dan Co - konfigurasi berputar, telah menjadi peralatan asas dalam operasi pemprosesan polimer moden.
Mesin -mesin yang canggih ini membolehkan kawalan yang tepat terhadap aliran bahan, kecekapan pencampuran, dan pengurusan terma, menjadikannya sangat diperlukan untuk memproses pelbagai bahan termoplastik.

Kaunter - berputar kembar - struktur geometri skru
1.4.1.1 Geometri asas kaunter - berputar kembar - skru
Di kaunter - berputar kembar - sistem skru, hubungan gerakan antara kedua -dua skru menyerupai sepasang gear meshing yang bergulir antara satu sama lain. Di bawah syarat -syarat mengekalkan transmisi skru yang berterusan dan diri sendiri - mengelap, kaunter - berputar berkembar berkembar - profil thread skru boleh mempunyai variasi yang tidak terkira banyaknya, memberikan fleksibiliti reka bentuk yang lebih besar untuk aplikasi ekstrusi pelbagai plastik.
Dari perspektif prinsip meshing, tanpa mengira bentuk benang silang -, mereka boleh mesh tanpa gangguan.
Tidak seperti CO - berputar berkembar intermeshing - skru, kaunter - Reka bentuk berputar tidak terhad oleh kekangan jarak pusat. Ini bermakna bahawa untuk jarak pusat tetap, penerbangan - tunggal, ganda - penerbangan, atau triple - thread penerbangan boleh dipilih.

Selain itu, kedalaman saluran boleh agak besar, biasanya antara 15% hingga 21% daripada diameter luar skru, mengakibatkan kapasiti penyampaian yang lebih tinggi. Di kaunter - berputar kembar - skru, arahan benang bertentangan, dengan penerbangan skru kedua-dua skru tertanam dan selari antara satu sama lain di zon meshing, seperti yang digambarkan dalam Rajah 1-54.
Struktur geometri mewujudkan beberapa kelulusan kritikal yang memberi kesan yang signifikan kepada pemprosesan ekstrusi pelbagai plastik:
Pelepasan radial (Δ₃)
Pelepasan ini wujud di antara puncak satu benang skru dan akar saluran skru yang lain, sama seperti jurang antara gulungan kalender, oleh itu juga dikenali sebagai jurang calendering.
Pelepasan ini memainkan peranan penting dalam menentukan keupayaan penjanaan tekanan dan kecekapan pencampuran sistem.
Pelepasan sisi (Δ₂)
Di dalam satah yang dibentuk oleh dua paksi skru, ini mewakili pelepasan antara sayap penerbangan kedua -dua skru.
Pelepasan ini penting untuk mencegah gangguan mekanikal sambil mengekalkan pertukaran bahan yang berkesan antara skru.
Pelepasan tetrahedral (Δ₁)
Apabila sayap penerbangan tidak berserenjang dengan bahagian bawah saluran, bentuk pelepasan tetrahedral kira -kira antara bahagian -bahagian penerbangan kedua -dua skru.
Untuk benang segi empat tepat, hanya pelepasan sisi wujud tanpa pelepasan tetrahedral apabila kedua -dua skru bersatu.
Rujukan Teknikal
Persamaan utama
R² + ρ² - 2 rρcos (π/2 + θ)=a²
Permohonan Teorem Cosine untuk Pengiraan Titik Meshing (Persamaan 1-25)
ρ=√ (a² - r²cos²θ) - rsinθ
Pengiraan jejari polar untuk 0 kurang daripada atau sama dengan θ kurang daripada atau sama dengan π/2 (Persamaan 1-26)
A=2 rcos (π/4)
Jarak tengah untuk sudut puncak sifar (Persamaan 1-27)
A=2 rcos (π /4 - /2)
Jarak tengah dengan sudut - Zero Crest (Persamaan 1-28)
A=2 rcos (π /(2n) - /2)
Persamaan Jarak Pusat Umum (Persamaan 1-29)
Glosari istilah
Pelepasan radial (Δ₃)
Pelepasan antara puncak satu benang skru dan akar saluran skru yang lain.
Pelepasan sisi (Δ₂)
Pelepasan antara sayap penerbangan kedua -dua skru dalam satah yang dibentuk oleh paksi mereka.
Pelepasan tetrahedral (Δ₁)
Kira -kira pelepasan tetrahedral yang terbentuk di antara tebing penerbangan apabila mereka tidak berserenjang dengan bahagian bawah saluran.
Sudut puncak ()
Sudut pusat yang sepadan dengan arka puncak benang (s₁s₂).
Sudut akar ()
Sudut pusat yang sepadan dengan arka akar benang (s₃s₄), di mana=dalam sistem berputar Co -.
Self - menyapu
Ciri -ciri di mana skru berputar membersihkan permukaan masing -masing, menghalang pembentukan bahan.
Reka bentuk modular
Bangunan - Pendekatan blok kepada reka bentuk skru yang membolehkan penyesuaian melalui unsur -unsur yang boleh ditukar ganti.
Saluran aliran asimetri
Reka bentuk skru di mana skru mempunyai geometri yang berbeza, meningkatkan pencampuran melalui corak aliran kompleks.
Penyahpepijatan
Proses mengeluarkan komponen yang tidak menentu dari cair polimer semasa penyemperitan.
Hubungan Geometrik Lanjutan di Co - sistem berputar
"Geometri Co - berputar kembar - extruders skru secara asasnya menentukan kecekapan pencampuran mereka, dengan zon intermeshing yang mencipta angka - Lapan aliran berbentuk yang membantah. Sehingga 40% berbanding sistem skru tunggal -, menjadikannya sangat sesuai untuk memproses haba - polimer sensitif dan mencapai kualiti cair homogen dalam multi - campuran polimer komponen "
Kohlgrüber, K., "Co - berputar kembar - extruders skru: Fundamental, Teknologi, dan Aplikasi," Carl Hanser Verlag, Munich, 2020, pp . 87-88.
Apabila kedua -dua skru berputar mengikut arah jam pada kelajuan yang sama, hubungan gerakan relatif menunjukkan bahawa apabila paksi utama kedua -dua skru menunjuk ke persimpangan dua tong silinder, hubungan antara radius skru r dan jarak tengah menjadi:
A=2 rcos (π/4)
Persamaan 1-27
Selain itu, apabila sudut puncak benang tidak sama dengan sifar, jarak pusat berubah menjadi:
A=2 rcos (π /4 - /2)
Persamaan 1-28
Ini boleh dimanfaatkan untuk:
A=2 rcos (π /(2n) - /2)
Persamaan 1-29
Analisis hubungan geometri
Hubungan ini menunjukkan bahawa dalam diri - mengelap co - berputar kembar - extruders skru, jarak pusat berkaitan dengan kedua -dua bilangan penerbangan dan sudut puncak. Lebih banyak penerbangan menghasilkan jarak pusat yang lebih besar, sementara sudut puncak yang lebih besar juga meningkatkan jarak pusat, yang membawa kepada saluran yang lebih cetek dan mengurangkan jumlah penyampaian.

| Bilangan penerbangan (n) | Sudut puncak () | Jarak pusat relatif | Kedalaman saluran |
|---|---|---|---|
| 2 | 15 darjah | 1.0x | Dalam |
| 3 | 15 darjah | 1.2x | Medium |
| 2 | 30 darjah | 1.3x | Cetek |
| 3 | 30 darjah | 1.5x | Sangat cetek |
Konsep Reka Bentuk Modular dalam Sistem Skru Kembar -
Modern Co - berputar kembar - extruders skru biasanya menggunakan bangunan modular - reka bentuk blok, membolehkan penyesuaian untuk keperluan extrusions pelbagai plastik tertentu. Notasi konfigurasi tipikal seperti "36/36" menunjukkan elemen benang dengan padang 36mm (nombor pertama) dan panjang 36mm (nombor kedua), dengan hak - tangan kecuali dinyatakan sebaliknya. Begitu juga, "45 darjah /5/48 kiri" menandakan lima kiri - blok menguli, masing -masing diimbangi oleh 45 darjah, dengan panjang 48mm.

Elemen thread "36/36"
Pitch 36mm × 36mm panjang, kanan - utas tangan

Blok "45 darjah /5/48 kiri"
5 elemen, 45 darjah mengimbangi, panjang 48mm panjang, kiri - diserahkan

Perhimpunan modular
Gabungan elemen benang dan blok menguli
Implikasi untuk pemprosesan ekstrusi pelbagai plastik
Pertimbangan geometri yang dibincangkan di atas mempunyai implikasi yang mendalam untuk operasi ekstrusi pelbagai plastik. Kedalaman saluran dalam sistem moden CO - biasanya mencapai 9% diameter luar, dengan teknologi canggih mencapai kedalaman sehingga kira -kira 17% daripada diameter luar skru. Kedalaman saluran yang meningkat ini memberikan beberapa kelebihan:
Kapasiti penyampaian yang dipertingkatkan
Saluran yang lebih mendalam membolehkan kadar throughput yang lebih tinggi, penting untuk pengeluaran volum - yang tinggi dalam kemudahan extrusions multi plastik.
Prestasi pencampuran yang lebih baik
Zon intermeshing mencipta tindakan pencampuran intensif melalui corak aliran "{0}} lapan", memastikan kualiti cair homogen.
Tetingkap pemprosesan fleksibel
Fleksibiliti geometri membolehkan pemproses mengoptimumkan konfigurasi skru untuk bahan dan aplikasi tertentu.
Inovasi Saluran Aliran Asimetri
Kemajuan terkini dalam simulasi berangka telah membolehkan perkembangan saluran aliran asimetrik dalam sistem skru berkembar - berputar - sistem skru. Reka bentuk ini mempunyai skru A dan B berpusing pada kelajuan yang sama tetapi dengan geometri yang berbeza, menyebabkan bahan beralih melalui pelbagai ruang gerakan semasa menyampaikan ke hadapan.
Konfigurasi asimetrik ini meningkatkan keupayaan pencampuran dan pembuangan berbanding dengan reka bentuk simetri tradisional.
Apabila beroperasi pada kelajuan yang berbeza, reka bentuk saluran aliran asimetrik juga boleh dicapai. Dalam satu konfigurasi, skru B berputar pada dua kali kelajuan skru A, mewujudkan corak aliran kompleks yang memberi manfaat kepada aplikasi ekstrusi pelbagai plastik tertentu yang memerlukan pencampuran pengedaran dan dispersif yang intensif.
Corak aliran simetri dan asimetrik
Reka bentuk simetri

Laluan aliran seragam dengan intensiti pencampuran terhad
Reka bentuk asimetri
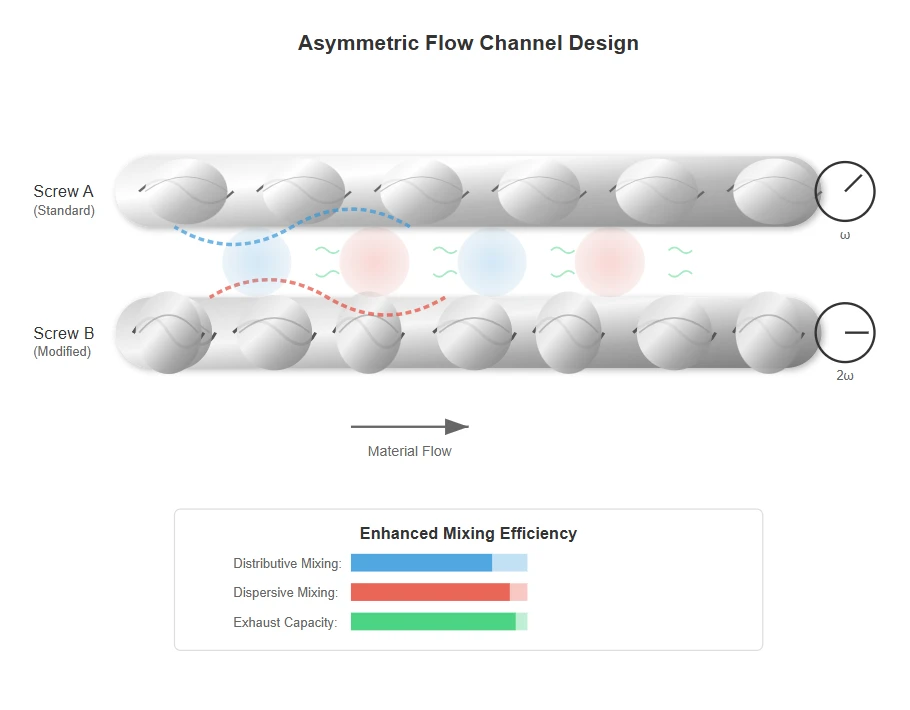
Corak aliran kompleks meningkatkan kecekapan pencampuran
Memproses Kelebihan dalam Multi - Sistem Komponen
Fleksibiliti geometri kembar - extruders membuat mereka sangat sesuai untuk ekstrusi pelbagai plastik yang melibatkan:
Pengadunan polimer
Tindakan pencampuran intensif memastikan pengagihan seragam komponen polimer berganda, kritikal untuk mencapai sifat mekanik yang konsisten.
Operasi pengkompaunan
Keupayaan untuk menggabungkan pelbagai aditif, pengisi, dan bala bantuan secara seragam sepanjang matriks polimer.
Penyemperitan reaktif
Waktu kediaman terkawal dan intensiti pencampuran membolehkan tindak balas kimia semasa pemprosesan.
Penyahpepijatan
Penyingkiran volatil yang cekap melalui geometri skru yang dioptimumkan dan zon pembuangan.
Kesan pelepasan terhadap prestasi pemprosesan
Pelbagai keluasan dalam sistem skru berkembar - secara signifikan mempengaruhi prestasi pemprosesan dalam extrusions pelbagai plastik:
Kesan pelepasan radial
Pelepasan ini menentukan kesan kalender antara skru, mempengaruhi penjanaan tekanan dan pencampuran dispersif. Pelepasan yang lebih kecil meningkatkan kadar ricih tetapi boleh menyebabkan penjanaan haba yang berlebihan, manakala pelepasan yang lebih besar mengurangkan kecekapan pencampuran tetapi meningkatkan kestabilan menyampaikan.
Faedah pelepasan kecil:
- Kadar ricih yang lebih tinggi
- Pencampuran dispersif yang lebih baik
- Penjanaan tekanan yang lebih baik
Faedah pelepasan besar:
- Mengurangkan penjanaan haba
- Peningkatan kestabilan menyampaikan
- Kurang memakai mekanikal
Pertimbangan pelepasan sisi
Pelepasan lateral yang betul menghalang haus mekanikal sambil mengekalkan pertukaran bahan yang berkesan. Pelepasan ini mesti dioptimumkan berdasarkan suhu pemprosesan, kelikatan bahan, dan kelajuan skru untuk mencapai prestasi yang optimum.
Kesan pelepasan tetrahedral
Dalam profil thread segi empat tepat -, pelepasan tetrahedral membuat laluan aliran tambahan yang dapat meningkatkan pencampuran pengedaran tetapi juga dapat meningkatkan aliran kebocoran, yang mempengaruhi kecekapan penyampaian keseluruhan.
Pengurusan Suhu di Twin - Pemprosesan Skru
Kawalan suhu yang berkesan adalah penting untuk operasi ekstrusi pelbagai plastik yang berjaya. Reka bentuk geometri secara langsung mempengaruhi penjanaan haba dan pelesapan:
Pelepasan likat
Kadar ricih dalam kelegaan menjana haba yang mesti diuruskan melalui reka bentuk penyejukan dan skru yang betul.
Kecekapan pemindahan haba
Kawasan permukaan besar - ke - nisbah kelantangan dalam sistem skru berkembar - meningkatkan pemindahan haba berbanding dengan reka bentuk skru - tunggal.
Keseragaman suhu
Tindakan pencampuran intensif menggalakkan homogenitas suhu sepanjang cair, kritikal untuk kualiti produk yang konsisten.
Skala - pertimbangan
Apabila mengukur kembar - extruders skru untuk aplikasi extrusions pelbagai plastik industri, prinsip persamaan geometri mesti diterapkan dengan teliti:
Skala geometri
Mengekalkan nisbah dimensi memastikan corak aliran yang sama merentasi saiz mesin yang berbeza. Pelepasan kritikal mesti berskala secara proporsional untuk mengekalkan ciri -ciri pemprosesan.
Persamaan dinamik
Melaraskan parameter operasi untuk mengekalkan kadar ricih yang sama dan masa kediaman. Kelajuan dan throughput mesti diperkuat dengan sewajarnya untuk mengekalkan intensiti pencampuran.
Skala Thermal
Pampasan untuk permukaan yang berbeza - ke - nisbah kelantangan untuk mengekalkan keadaan pemprosesan haba. Mesin yang lebih besar sering memerlukan sistem penyejukan yang dipertingkatkan.
Kembar - Evolusi Teknologi Penyemperitan Skru
1980s
Pengenalan Modular Co - Berputar kembar - Reka bentuk skru dengan keupayaan pencampuran yang lebih baik untuk pemprosesan polimer.
1990s
Pembangunan diri - Teknologi penyapu dan sistem kawalan proses yang lebih baik.
2000s
Integrasi pemodelan komputasi untuk pengoptimuman reka bentuk skru dan simulasi CFD corak aliran.
2010s
Reka bentuk skru asimetrik dan integrasi Industri 4.0 dengan pemantauan masa - sebenar.
2020s dan seterusnya
AI - pengoptimuman reka bentuk yang didorong, inovasi pemprosesan mampan, dan keupayaan pemprosesan bahan canggih.